
Когда речь заходит о промышленном оборудовании, многие представляют себе станки, конвейеры и автоматику, но редко кто задумывается о том, что жизнеспособность всей этой сложной техники напрямую зависит от жидкостей, циркулирующих внутри неё. На пищевом производстве этот вопрос встаёт особенно остро, потому что любая техническая ошибка здесь может обернуться не просто простоем, а прямой угрозой для здоровья потребителя. Именно поэтому разговор об охлаждающих жидкостях для компрессоров стоит начинать не с химических формул, а с понимания физики процесса и границ допустимого риска.
Основная задача любой системы охлаждения компрессорного оборудования — отводить технологическое тепло, которое выделяется в огромных количествах. Цилиндро-поршневая группа, винтовой блок, подшипники скольжения и смазочное масло работают в условиях экстремального нагрева. Если температуру не контролировать, масло теряет вязкость, появляются задиры на трущихся поверхностях, уплотнения деградируют с пугающей скоростью, а в худшем случае компрессор просто заклинивает. Получается, что охлаждающая жидкость — это не расходник, а полноценный элемент защиты дорогостоящих узлов.
1. Открытые и закрытые системы: разница, которая определяет химию
Чтобы понять, какая именно жидкость нужна в конкретном случае, сначала стоит разобраться с типом охлаждающей установки. На пищевых предприятиях встречаются два основных варианта — открытые градирни и закрытые драйкулеры, и подход к химической обработке у них принципиально разный.
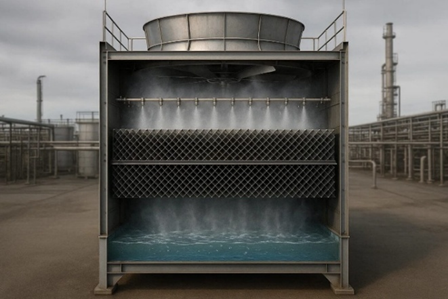
В открытых системах вода напрямую контактирует с атмосферным воздухом. Это означает, что она постоянно насыщается кислородом, пылью и микроорганизмами. Без грамотно подобранной химии такая вода очень быстро «зацветает», и в контуре появляются биологические отложения, которые снижают эффективность теплообмена и провоцируют коррозию. Здесь обязательно нужны биоциды и ингибиторы коррозии, причём чаще всего применяются специальные водные пакеты присадок, рассчитанные на постоянную циркуляцию в открытом контуре.
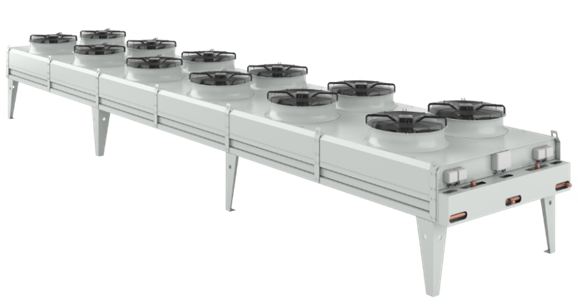
Закрытые системы, или драйкулеры, устроены иначе. Здесь теплоноситель циркулирует по герметичным теплообменникам и не соприкасается с окружающей средой. Именно в таких контурах чаще всего применяют гликолевые смеси, которые обеспечивают защиту от замерзания в холодное время года. Для пищевых производств выбор обычно падает именно на закрытые градирни, поскольку они дают больше контроля над чистотой теплоносителя и минимизируют риск внешнего загрязнения.
2. Где именно циркулирует теплоноситель и почему это критично
Охлаждающая жидкость в компрессорной системе не просто находится где-то в трубах — она омывает самые ответственные узлы, где малейшая утечка может привести к контакту с продуктом. Поэтому важно понимать, в каких именно точках происходит теплосъём.
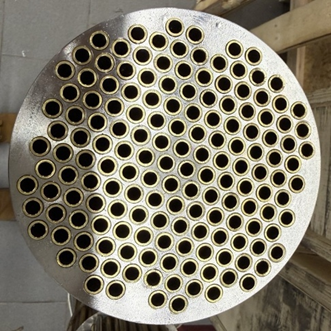
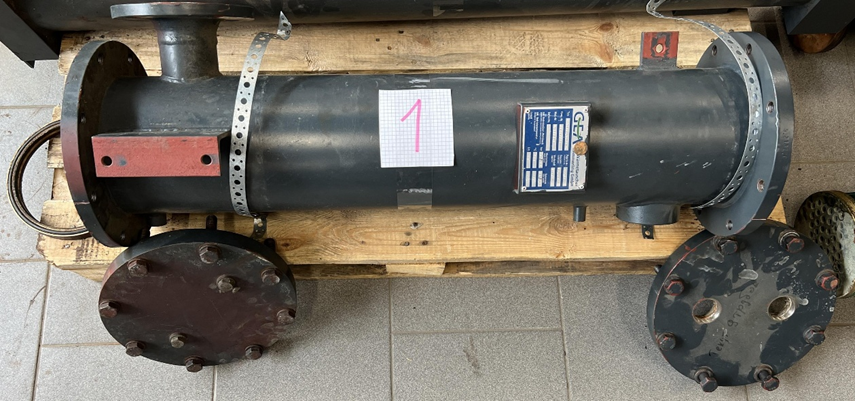
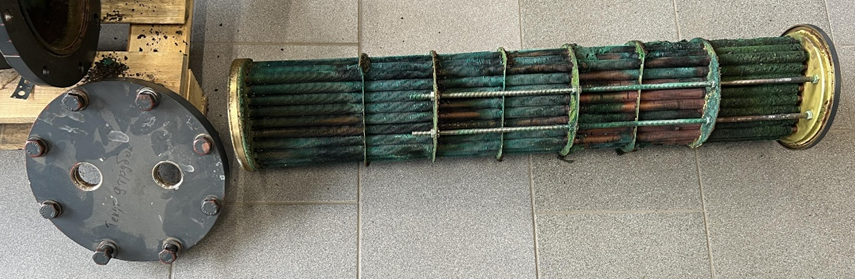
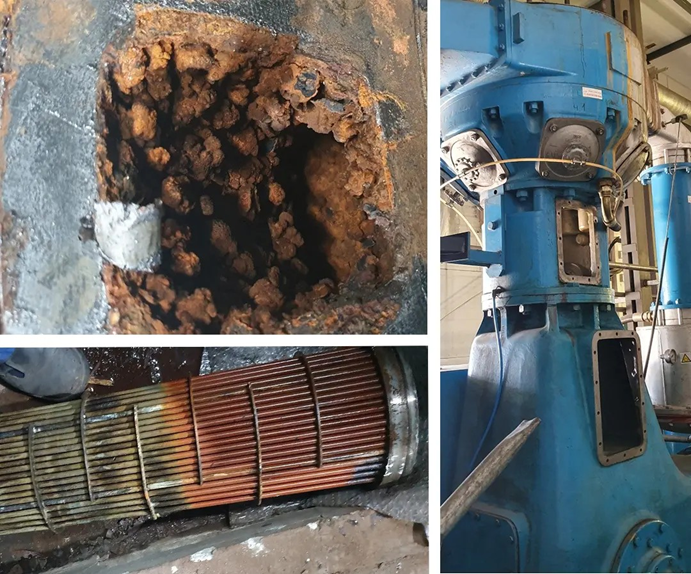
Кожухотрубные теплообменники, как правило, устанавливаются на каждой ступени нагнетания компрессора. Конструктивно это стальной цилиндр, внутри которого проходит пучок тонких трубок. Одна среда течёт внутри трубок, другая — в межтрубном пространстве, а тепло передаётся через металлическую стенку. Проблема в том, что из-за высоких температур, редкого технического обслуживания и естественного износа в трубках могут появляться микротрещины. Если это происходит, теплоноситель получает прямой путь к сжатому воздуху, а оттуда — потенциально в продукт. Именно для таких узлов обязателен пищевой пропиленгликоль, потому что любая утечка технической жидкости здесь недопустима.
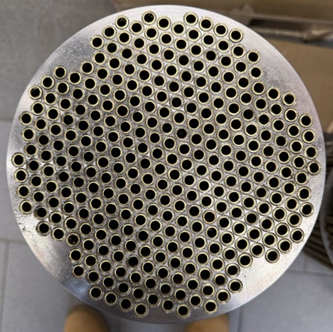
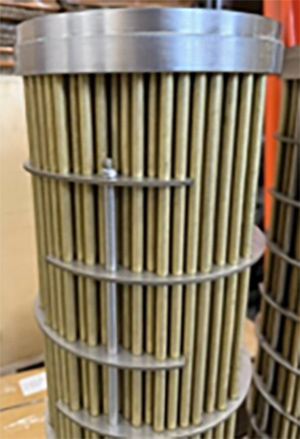
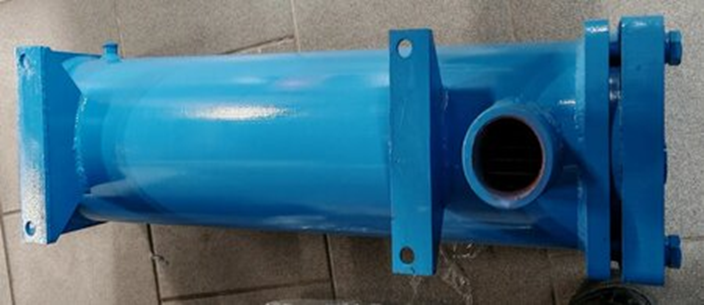
Ещё более тесный контакт с нагретыми поверхностями происходит в полостях и рубашках охлаждения цилиндров компрессора. Здесь жидкость омывает стенку цилиндра, с одной стороны которой находится раскалённый сжатый воздух, а с другой — сам теплоноситель. Если в стенке появляется микротрещина, пары гликоля неизбежно попадут в сжатый воздух и далее в бутылку. Поэтому в контуре, омывающем цилиндр компрессора для пищевой тары, должен циркулировать исключительно пищевой пропиленгликоль. Никакие технические заменители здесь не имеют права на существование.
3. Что происходит у стенки: локальный перегрев и накипь
Даже если жидкость подобрана правильно, на границе контакта с горячей стенкой могут происходить неприятные процессы. У самой поверхности температура всегда выше, чем в основном потоке, и если антифриз не рассчитан на такие режимы, присадки начинают выпадать в осадок. Образуется нагар, который действует как теплоизолятор и ухудшает отвод тепла.
Другая классическая проблема — накипь. Если для разбавления концентрата используется жёсткая вода, соли кальция осаждаются именно на горячих стенках, создавая плотную корку. Цилиндр начинает перегреваться, а эффективность охлаждения падает. Это замкнутый круг: чем хуже отводится тепло, тем сильнее перегрев, тем быстрее деградирует и сама жидкость, и металл.
4. МЭГ или МПГ: принципиальный выбор основы
Теперь можно перейти к самому важному — из чего вообще состоит антифриз и почему нельзя относиться к выбору основы легкомысленно. Базовым компонентом любого незамерзающего теплоносителя является спирт. На рынке доминируют два вещества, и путать их между собой — серьёзная ошибка.
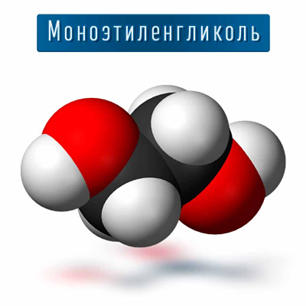
Моноэтиленгликоль, или МЭГ, — это классика технических систем. У него отличная теплоёмкость и самая низкая цена, но есть одно фатальное свойство: это сильный яд. Даже небольшая доза при попадании в организм может вызвать тяжёлое отравление. На пищевых производствах жидкости на основе МЭГ допустимы только в одном случае — если контур полностью закрыт, герметичен и расположен за пределами производственного цеха. Автомобильный антифриз, к слову, всегда делается на основе МЭГ с агрессивным пакетом присадок, включающим нитриты, фосфаты, амины и силикаты. Его задача — защищать разнородные металлы в двигателе внутреннего сгорания при относительно небольшом пробеге. Для пищевого предприятия такая химия категорически не подходит, потому что наша задача — гарантировать, что при аварии в бутылку не попадёт ничего токсичного.
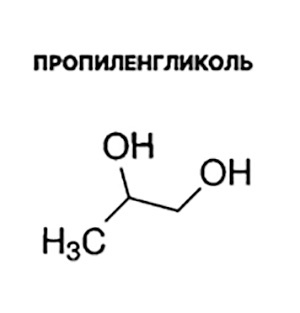
Монопропиленгликоль, или МПГ, — это золотой стандарт для индустрии Food & Beverage. Вещество признано безопасным: в США оно имеет статус GRAS, а в России разрешено как пищевая добавка E1520. Если случится аварийный контакт с продуктом в микродозах, это не приведёт к катастрофическим последствиям для здоровья конечного потребителя. Да, МПГ немного дороже и чуть более вязкий при низких температурах, но для прямого или косвенного контакта с пищевой зоной альтернативы ему нет.
5. Скрытые угрозы в пакете присадок
Однако выбрать основу на МПГ недостаточно. Настоящие риски часто скрываются в пакете присадок, который добавляют в концентрат. Обычный «технический» антифриз на пропиленгликоле может содержать ингибиторы коррозии, токсичные для человека. В пищевой среде не должно быть аминов, фосфатов, боратов и особенно нитритов. Нитрит натрия — дешёвый ингибитор, но он является прекурсором нитрозаминов, а это уже канцерогены. Допускать их присутствие в системе, которая теоретически может контактировать с продуктом, недопустимо.
Безопасными считаются жидкости на основе органических карбоксилатных присадок или составы с пометкой «пищевой допуск». В идеале нужно использовать компоненты, одобренные FDA или соответствующие стандартам NSF International. И ещё один важный момент: концентрат антифриза нельзя разбавлять водой из-под крана. Соли жёсткости и хлор быстро разрушат уплотнения насосов и выпадут осадком. Только дистиллированная или деионизированная вода.
6. Последствия ошибки: медленное разрушение системы
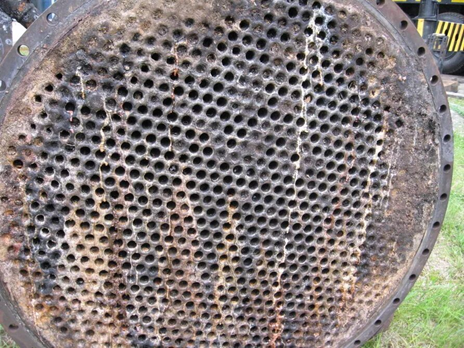
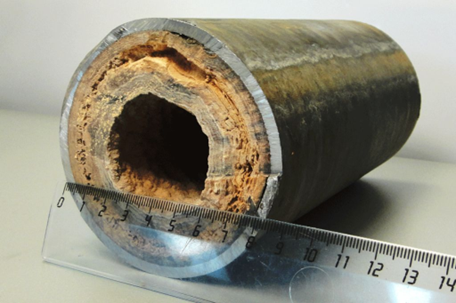
Ошибка в подборе антифриза редко убивает систему мгновенно. Чаще всего разрушение идёт методично и незаметно. Агрессивный пакет присадок или неправильный pH разъедают медь и алюминий. Продукты коррозии забивают узкие каналы теплообменников, теплопередача падает, и оборудование начинает перегреваться в жару. Ремонт компрессоров или замена пластинчатых теплообменников обходится в разы дороже, чем экономия на охлаждающей жидкости.
Есть и ещё одна неожиданная угроза — биологическое загрязнение. Антифриз может «зацвести», если присадки-биоциды слабые. Бактерии адаптируются и начинают поедать гликоли, образуя слизь, которая закупоривает систему. Внешне это выглядит как внезапное падение эффективности охлаждения, хотя на самом деле процесс шёл месяцами.
7. Ключевые критерии выбора
Подводя итог, можно выделить несколько обязательных пунктов, на которые стоит обращать внимание при выборе охлаждающей жидкости для установок охлаждения компрессора в пищевой промышленности.
Первое — маркировка, разрешающая применение в пищевой промышленности. Ищите надпись «нетоксично» и допуск NSF HT1. Избегайте составов с нитритами и аминами.
Второе — чем можно разбавлять. Только подготовленная вода, желательно дистиллированная или деионизированная. Никакой воды из-под крана.
Третье — когда менять. Ресурс охлаждающей жидкости не вечен. Раз в один-два года необходимо сдавать пробу на анализ pH, плотность и температуру кристаллизации, иначе присадки деградируют, и защита исчезает незаметно.
Охлаждающая жидкость в пищевом производстве — это не просто техническая смазка. Это ингредиент безопасности продукта, и относиться к нему нужно соответственно.